

 中文简体
Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Nourriture à gaufres belges : Guide d'approvisionnement pour les acheteurs de gaufriers commerciaux


Oct 05, 2026
L'équipe d'achat du petit-déjeuner d'un groupe hôtelier a envoyé un jour une demande presque comiquement courte : 800 unités, 220-240 V, grilles suffisamment profondes pour verser 120 g de pâte, livraison dans les trois semaines. Aucune recette jointe. Aucune spécification de farine. Cette équipe a compris quelque chose que les premiers acheteurs apprennent généralement à leurs dépens : dans la production commerciale de gaufres belges, la machine fixe le plafond de qualité bien avant la recette. Une grille peu profonde transforme une gaufre belge en une crêpe avec un motif imprimé dessus. Un élément chauffant lent transforme une coquille croustillante en un centre cuit à la vapeur. Une charnière qui s'écarte d'un demi-millimètre d'alignement produit un côté pâle et un côté brûlé, lot après lot, et aucun réglage de recette ne pourra le réparer.
Ce guide est rédigé pour les personnes qui approuvent réellement cet achat : propriétaires de marques, importateurs, acheteurs de canaux, chefs de produits et équipes de marques privées. Il explique ce que les gaufres belges exigent réellement du matériel, comment les machines sont construites à l'intérieur, quelles spécifications mesurer dans l'atelier d'un fournisseur et où se cachent les coûts silencieux. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) développe et fabrique des gaufriers depuis 2021 dans le cadre d'une gamme plus large d'appareils de cuisine qui comprend également des machines à café, des poêles à griller sans fumée d'intérieur et des cuiseurs à vapeur, de sorte que les exemples ci-dessous proviennent de l'expérience de l'atelier de production plutôt que de copies de catalogue.
Si vous n'avez le temps de vérifier qu'une seule chose sur un exemple de machine, vérifiez la grille. Une grille à gaufres belges a généralement une profondeur de 16 à 18 mm, soit environ le double de la profondeur d'une grille à gaufres américaine standard, soit de 8 à 10 mm. Cette différence n’est pas décorative. Le volume supplémentaire permet à une pâte de 90 à 130 g de s'étendre vers le haut sans déborder du bord, crée une poche plus haute qui retient la vapeur suffisamment longtemps pour fixer la structure intérieure et maintient la surface extérieure en contact avec la plaque chauffante suffisamment longtemps pour construire une coque sèche et croustillante tandis que la mie reste ouverte. Lorsqu'une marque essaie de vendre une gaufre « belge » préparée sur une assiette peu profonde, le résultat est un disque dense, semblable à une crème anglaise, avec une empreinte peu profonde, et les taux d'achat répétés en souffrent au cours d'une seule saison.
La profondeur de la grille à elle seule ne suffit pas. Trois autres variables déterminent si la machine peut maintenir la qualité tout au long d'une équipe :
Les acheteurs demandent souvent « un gaufrier belge » sans se rendre compte que les deux styles belges classiques nécessitent une géométrie de plaque différente, un comportement en température différent et un emballage différent. La gaufre bruxelloise est la gaufre plus légère, rectangulaire et à poches profondes, la plus souvent servie avec du sucre en poudre, de la crème fouettée, des fraises ou une sauce au chocolat, et mangée avec un couteau et une fourchette. Le style liégeois est plus dense, plus sucré et aux contours irréguliers, fabriqué à partir d'une pâte briochée parsemée de sucre perlé qui caramélise contre l'assiette et crée un extérieur légèrement croquant et moelleux ; il se mange normalement à la main sans garniture.
| Attribut | À la bruxelloise | À la Liégeoise | Gaufre américaine standard |
|---|---|---|---|
| Profondeur de grille typique | 16-18 mm | 13–16 mm, souvent ronds ou ovales | 8 à 10 mm |
| Mélange de base | Pâte aux œufs levée ou fouettée | Pâte au sucre perlé | Pâte au levain chimique |
| Douceur | Lumière ; la douceur vient des garnitures | Élevé ; le sucre est à l'intérieur de la pâte | Moyen à élevé |
| Comment il est servi | Plaqué, avec garnitures, couverts | Tenu à la main, souvent emballé | Vente au détail plaquée ou surgelée |
| Poids de la pâte ou de la pâte | 90 à 130 g par gaufre | 80 à 110 g par gaufre | 60 à 90 g par gaufre |
| Principale implication matérielle | Plaques profondes, forte récupération de chaleur, bon dégagement | Surface de l'assiette qui tolère la caramélisation du sucre et se nettoie facilement | Plaques peu profondes, temps de cycle rapides |
La conséquence pratique d’une décision d’achat est simple. Un programme liégeois a besoin d'un revêtement de plaque capable de résister à un contact répété avec du sucre fondu et d'une routine de nettoyage qui élimine le caramel avant qu'il ne carbonise. Un programme bruxellois nécessite une profondeur de plaque et une récupération de chaleur, car la pâte est plus humide et la coulée est plus importante. Commander une machine pour couvrir les deux styles signifie généralement faire des compromis sur l’un d’entre eux.
Un gaufrier est un système thermique en boucle fermée. Deux éléments chauffants, un dans la plaque supérieure et un dans la plaque inférieure, sont activés par un thermostat. Les machines bon marché utilisent un thermostat bimétallique avec une large bande morte ; les meilleures machines utilisent une thermistance NTC avec commande électronique, maintenant la plaque à environ plus ou moins 5 °C plutôt qu'à plus ou moins 15 °C. Le résultat visible d'une large bande morte est un brunissement irrégulier : la première gaufre après l'allumage du voyant « Prêt » est pâle, la suivante est sombre et les opérateurs commencent à compenser en ouvrant le couvercle à des moments aléatoires. Pour une présentation détaillée de la séquence du démarrage à froid au signal prêt, la note technique du site sur le principe de fonctionnement d'un gaufrier décompose le cycle étape par étape.
Dans une machine à plaque fixe, la pâte repose simplement dans la grille inférieure et s'étale sous son propre poids. Lorsque le couvercle se ferme, la pâte est poussée vers l'extérieur à partir du centre, de sorte que les bords sont souvent plus fins et plus foncés que le milieu. Les mécanismes de retournement et de rotation résolvent ce problème mécaniquement. En tournant les assiettes à 180 degrés, la gravité entraîne la pâte uniformément dans les deux grilles et produit une gaufre symétrique avec un brunissement supérieur et inférieur assorti. Les conceptions à bascule verticale obtiennent le même résultat tout en occupant moins d’espace sur le comptoir, ce qui est important dans les cafés dont la surface de travail est limitée. Un mécanisme de rotation entraîné par un moteur est l'option la plus reproductible dans le cadre d'un service à grand volume, car l'opérateur n'a pas besoin de se rappeler de faire tourner la machine au bon moment.
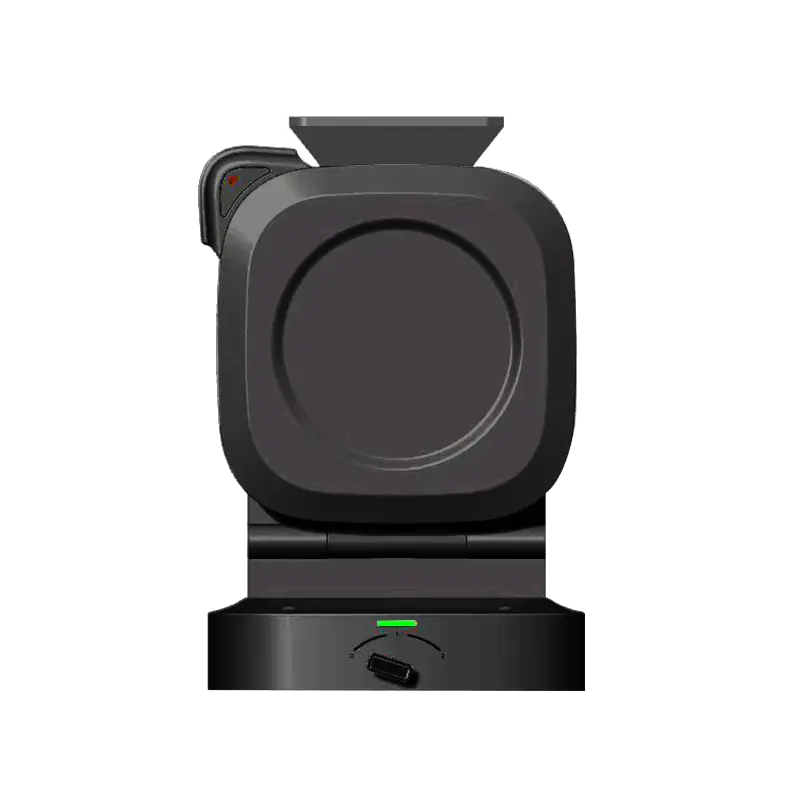 Gaufrier rotatif carré à 2 faces Apparence simple, élégante et généreuse. Alimentation verticale, complète et uniforme. Scellement des bords pour éviter les débordements et éviter les fuites de liquide. Médiation à deux niveaux, automatique... Voir le produit →
Les machines de cette classe associent généralement un ensemble rotatif carré à deux faces avec une minuterie et une plaque moulée sous pression revêtue. Elles constituent le format le plus souvent choisi pour les lignes de petit-déjeuner et les comptoirs de desserts des hôtels où deux ou trois gaufres doivent être produites par minute pendant une période de pointe.
Les revêtements sont généralement appliqués entre 20 et 35 microns en deux ou trois couches. Les systèmes PTFE standard se libèrent proprement et gèrent bien la chimie typique de la pâte. Les revêtements céramiques et sol-gel résistent mieux aux rayures mais peuvent perdre leurs performances de démoulage plus rapidement si les opérateurs utilisent des pinces métalliques. Dans les deux cas, le mode de défaillance est le même : dès que le revêtement commence à s'écailler, la pâte colle, l'opérateur gratte plus fort et la plaque se dégrade rapidement. Les conceptions à plaques amovibles modifient complètement les aspects économiques de la maintenance, car une plaque usée peut être remplacée sans mettre l’appareil au rebut.
Le temps de cycle est le chiffre unique qui détermine le nombre de machines dont un site a besoin, et il varie beaucoup plus entre les classes de machines que ce que les acheteurs attendent. Le tableau ci-dessous montre les cycles de cuisson typiques mesurés depuis le versement d'une pâte froide jusqu'à la gaufre libérée, sur la base d'un versement de 110 g de type bruxellois à une température de plaque d'environ 190 °C. Traitez les valeurs comme des plages de planification plutôt que comme des promesses fixes, car l'hydratation de la pâte, la teneur en sucre et la température de la plaque de départ modifient toutes le résultat.
Trois choses ressortent de cette répartition. Premièrement, l’écart entre la classe la plus rapide et la classe la plus lente est plus du double, ce qui signifie que la même demande de petit-déjeuner peut nécessiter deux ou cinq machines selon le format sélectionné. Deuxièmement, la différence ne concerne pas seulement la puissance de chauffage ; les formats de rotation et de retournement réduisent également le temps mort qu'un opérateur passe à attendre que le couvercle soit ouvert au bon moment, de sorte que l'efficacité du travail s'améliore parallèlement au débit. Troisièmement, l'intervalle de récupération entre les versements a tendance à s'élargir plus rapidement sur les machines plus légères, de sorte qu'une unité qui semble adéquate sur le papier à l'ouverture du petit-déjeuner peut prendre du retard au plus fort de la période de service. Lors de la planification de la capacité, il est plus sûr de modéliser le débit de la quatrième gaufre consécutive plutôt que de la première, et de conserver une machine de secours sur site pour les emplacements servant plus de 150 gaufres environ par jour.
Les gaufres belges transitent par des circuits commerciaux très différents, et chaque circuit impose sa propre logique d'équipement. Comprendre quel canal vous proposez est le moyen le plus rapide de préciser une spécification.
La production industrielle de gaufres surgelées s'effectue à l'aide de fours tunnels continus plutôt que d'appareils à charnières. Les priorités ici sont des profils de cuisson uniformes et une congélation rapide, et l'achat d'équipement est un projet d'ingénierie d'installation plutôt qu'une commande d'appareils. Ce segment chevauche rarement les machines de table évoquées ici, mais il convient de le préciser clairement afin que les acheteurs ne confondent pas les deux chaînes d'approvisionnement.
Une station de petit-déjeuner dans un hôtel a besoin de machines qui survivent à une utilisation quotidienne par un personnel en rotation avec une formation minimale. Cela signifie des indicateurs clairs de préparation, des cycles de cuisson chronométrés, des plaques qui se détachent de manière fiable et un design qui peut être essuyé rapidement. Le volume est modéré mais continu, donc une machine rotative avec une forte récupération de chaleur est généralement le meilleur choix qu'une machine rapide qui dérive en température.
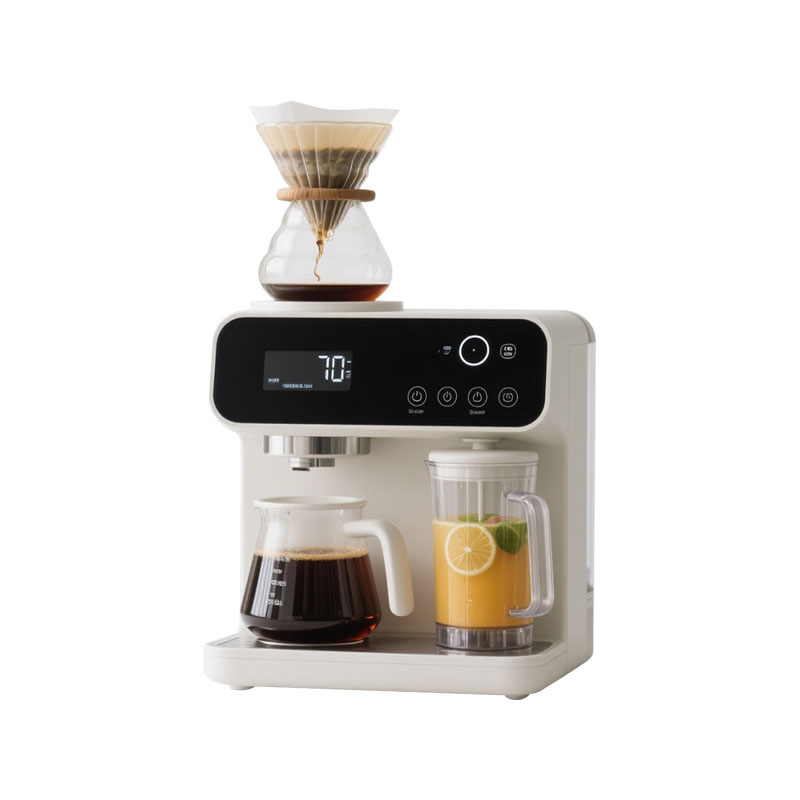 Machine à café multifonctionnelle avec filtre anti-goutte de grande capacité 1. Haute efficacité et grande capacité : réservoir d'eau transparent de 1,8 L, peut préparer 12 tasses de café à la fois, une pompe à débit de qualité commerciale peut réaliser une extraction rapide en 5 mi... Voir le produit →
Le matériel de petit-déjeuner est normalement acheté en grappes, et une station de gaufres se trouve presque toujours à côté d'une station de café. Les acheteurs qui construisent une ligne complète de buffets se procurent souvent une machine à café filtre goutte à goutte de grande capacité dans la même commande, ce qui réduit les frais d'expédition, simplifie la liste des pièces de rechange et maintient le langage visuel du comptoir cohérent.
Ces opérateurs vivent du débit aux heures de pointe. Un kiosque vendant des gaufres de Liège portables a besoin d'une machine qui fonctionne en continu pendant deux heures avec des délais d'exécution rapides et un retrait facile du caramel. Un café-dessert servant des gaufres de Bruxelles a besoin d'un brunissement constant pour une présentation photographique et d'une machine dont la plaque supérieure peut être ajustée ou remplacée.
Les fournisseurs de prémélanges pour gaufres belges et de pâtes prêtes à verser portent un intérêt inhabituel pour le matériel : les performances de leurs produits sont jugées sur des équipements qu'ils ne contrôlent pas. Un prémix formulé pour une grille de 18 mm se comporte différemment sur une plaque de 14 mm, et une pâte qui coule bien à 185 °C peut brûler à 205 °C. Les fournisseurs de prémélanges sérieux précisent les paramètres de la machine sur l'emballage, et certains fournissent des machines avec leurs mélanges pour garantir le résultat escompté.
Une fois le cahier des charges clair, l’évaluation des fournisseurs devient l’étape décisive. Les différences de prix entre les offres de 20 à 30 pour cent s'expliquent généralement par le matériau des plaques, le type de thermostat, l'épaisseur du revêtement et le fait que le fournisseur contrôle son propre outillage. Le tableau ci-dessous répertorie les contrôles qui distinguent un partenaire stable à long terme d'un commerçant d'assemblage uniquement.
| Vérifier | Que chercher | Pourquoi c'est important sur le plan commercial |
|---|---|---|
| Propre outillage et moulage sous pression | Fabrication de moules en interne et traitement des composants magnésium-aluminium | Les changements d'outillage, les révisions de la géométrie des plaques et l'approvisionnement en plaques de rechange restent tous sous contrôle au lieu de dépendre d'un tiers. |
| Chaîne d'approvisionnement en revêtement | Marque de revêtement connue, épaisseur en microns indiquée, processus de durcissement documenté | Détermine les performances de libération et la durée de vie réaliste de l'appareil |
| Tests électriques en ligne | Vérification du Hi-pot, de la continuité de terre et du courant de fuite sur chaque unité | Réduit le risque de rejet des expéditions aux douanes de destination ou au contrôle qualité de détail |
| Calibrage du thermostat | Température de plaque enregistrée au point de consigne, avec plage de tolérance | Brunissement constant sur un lot de production et au fil des saisons |
| Emballage et tests de chute | Tests de cartons de type ISTA, protection des coins, rétention des accessoires | Les dommages superficiels et les charnières pliées font partie des réclamations au titre de la garantie les plus courantes. |
| Politique de pièces de rechange | Disponibilité des plaques, thermostats, boutons et pieds pour une durée définie | Protège la réputation après-vente de la marque sur les marchés à longue durée de vie des produits |
| Processus de production documenté | Procédures de fabrication, d'essai et de contrôle qualité publiées | Donne à l'acheteur quelque chose de concret à vérifier plutôt qu'une assurance verbale |
Les visites sur site sont ici plus importantes que dans la plupart des catégories d'appareils, car les modes de défaillance sont physiques. Demandez à voir la zone de moulage sous pression, la ligne de revêtement et le banc d'essai de fin de ligne. Demandez comment le fournisseur mesure la planéité des plaques et demandez à voir la jauge. Un constructeur disposant d’un véritable atelier d’outillage répondra à ces questions en chiffres précis ; une société commerciale répondra par des généralités. La société processus de fabrication et de contrôle qualité est un point de référence utile pour savoir à quoi ressemble un flux de production correctement documenté, et il vaut la peine de comparer ce flux avec ce que vous observez sur site.
Pour les acheteurs qui passent des commandes en volume, trois questions commerciales sont tout aussi importantes que les questions techniques : quel est le délai de livraison réaliste pour une nouvelle commande, quelle quantité d'appareil est fabriquée en interne ou en sous-traitée, et que se passe-t-il si un lot de revêtement échoue à un test de brouillard salin ou d'adhérence. Les fournisseurs qui répondent aux trois questions sans hésitation sont généralement ceux qui tiennent leurs promesses de livraison pendant la haute saison.
La plupart des acheteurs internationaux entrant dans cette catégorie ne souhaitent pas un modèle de catalogue existant avec un nouveau logo. Ils veulent une machine qui corresponde à la position de leur marque, à la tension et à la norme de prise de leur marché, ainsi qu'à l'identité de leur emballage. Il s’agit d’une conversation OEM ou ODM, et elle commence bien avant l’œuvre d’art.
Dans un accord ODM, le fabricant possède déjà des conceptions de plate-forme éprouvées et les adapte. Les modifications se limitent généralement à la couleur et à la finition du boîtier, à la conception des poignées et des boutons, à la disposition du panneau de commande, à la configuration de la minuterie ou de l'affichage, à la géométrie des plaques au sein de la famille d'outils existante, à la tension et à la fréquence, au type de fiche, à la longueur du cordon et à l'emballage. Cette voie est plus rapide et moins chère car aucun nouveau moule n'est découpé, et elle convient aux marques qui souhaitent passer de l'approbation d'un échantillon à une première expédition en quelques mois.
Un programme OEM complet commence avec un nouveau moule. Cela signifie une période de développement plus longue, un investissement en outillage et une relation d'ingénierie beaucoup plus étroite. Cela signifie également que l'acheteur peut contrôler la profondeur de la plaque, le motif de grille, l'architecture des charnières et la position des évents de vapeur, qui façonnent tous directement la gaufre finale. Les marques qui fabriquent un produit distinctif, ou une machine destinée à être associée à une pâte ou un prémélange exclusif, suivent généralement cette voie.
Un fabricant qui traite également des moules en magnésium-aluminium et des composants semi-solides en magnésium-aluminium peut progresser plus rapidement dans les révisions de plaques, car l'outillage et la production de pièces relèvent de la même organisation. Pour un acheteur, cela se traduit par des cycles d’itération plus courts pendant le développement et un approvisionnement plus fiable en plaques de remplacement après le lancement. C'est l'un des rares attributs du fournisseur qui améliore à la fois la phase de développement et la phase après-vente de dix ans.
La plupart des problèmes d’approvisionnement dans cette catégorie sont prévisibles et ne sont presque jamais visibles dans la colonne des prix. La liste suivante couvre les problèmes qui génèrent la majorité des réclamations, des retours et des rétrofacturations.
Aucun de ces risques ne nécessite une ingénierie exotique pour être évité. Ils nécessitent un fournisseur avec un processus documenté et un acheteur qui spécifie des critères d'acceptation mesurables plutôt que de décrire le résultat souhaité par des adjectifs.
La manière dont un gaufrier est nettoyé en service détermine la durée de vie du revêtement, et cela détermine à son tour le coût total de possession. Les règles sont simples mais souvent ignorées dans les cuisines très fréquentées.
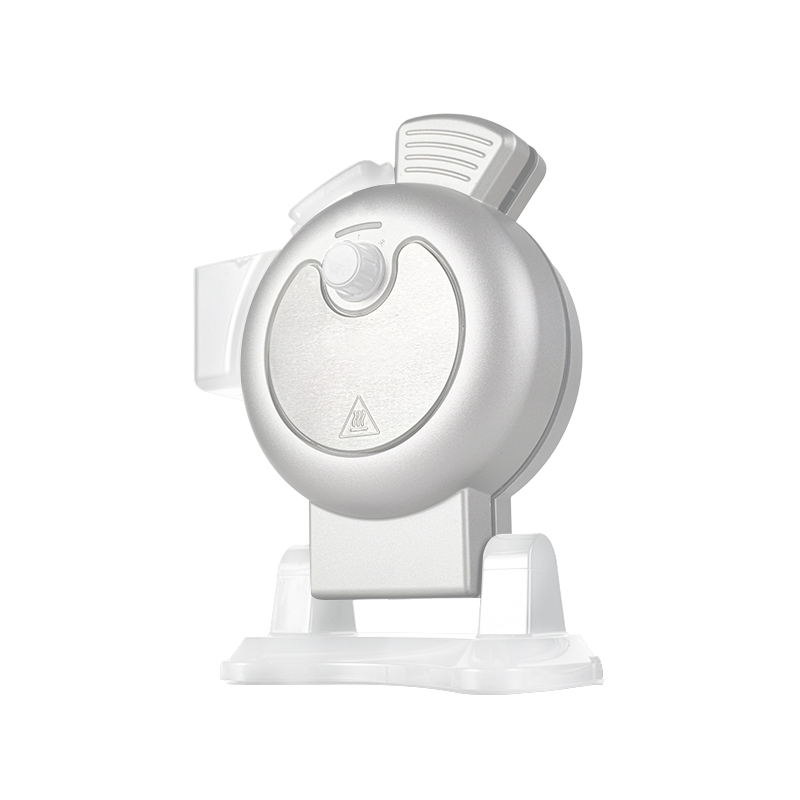 Gaufrier multifonctionnel avec plaques amovibles 1. Apparence à la mode et innovante, conception de structure verticale et horizontale, fonctions diverses. 2. Chauffage cyclique tridimensionnel à 360 °, chauffage uniforme, pas d'e... Voir le produit →
La construction de plaques amovibles modifie l'arithmétique de maintenance dans un environnement commercial. Au lieu de retirer un appareil lorsque le revêtement finit par s'user, l'opérateur remplace une seule plaque et maintient en service le boîtier, le tableau de commande et les éléments chauffants. Pour les marques soutenant des hôtels ou des chaînes de cafés, cette distinction réduit à la fois le coût de la garantie et le volume des unités retournées.
Pour la production alimentaire de gaufres belges à la bruxelloise, prévoyez 16 mm à 18 mm. Les produits liégeois mesurent généralement entre 13 mm et 16 mm. Tout ce qui mesure moins de 12 mm est une grille de gaufre standard et ne produira pas les poches hautes caractéristiques ni le contraste de texture croustillant à doux que les acheteurs associent aux gaufres belges.
Une machine de table rotative motorisée avec une bonne récupération de chaleur produit généralement 20 à 24 gaufres par heure selon un cycle de 2,5 à 3 minutes. Une machine légère à plaque fixe ne peut en livrer que 12 à 15 dans la même période. Basez toujours la planification de la capacité sur la quatrième gaufre consécutive plutôt que sur la première.
Pour les marques privées, vous voulez un fabricant, pas un grossiste. Le fabricant contrôle l'outillage des plaques, l'application du revêtement et l'étalonnage du thermostat, qui sont exactement les variables qui déterminent si votre produit de marque fonctionne de manière cohérente. Un grossiste peut approvisionner rapidement le stock du catalogue, mais ne peut généralement pas modifier la géométrie des plaques ou les spécifications de revêtement.
Les modèles à retournement manuel conviennent jusqu'à environ 60 gaufres par jour, en particulier lorsque le personnel reçoit une formation appropriée. De plus, le mécanisme de rotation supprime les erreurs de timing des opérateurs, réduit les lots rejetés et raccourcit la courbe d'apprentissage du nouveau personnel, ce qui est important dans les environnements hôteliers à fort taux de rotation.
Les exigences varient selon le marché. Les marchés européens attendent généralement le marquage CE et le respect des directives applicables en matière de basse tension et de compatibilité électromagnétique. Les acheteurs nord-américains exigent généralement une homologation UL ou ETL, et d'autres régions ont leurs propres programmes. Demandez les rapports de test couvrant le modèle exact et la variante de tension que vous achetez, et non un certificat générique pour un produit similaire.
C’est possible, mais pas au même niveau de qualité. La pâte liégeoise au sucre perlé exige une surface de plaque qui tolère la caramélisation, tandis que la pâte bruxelloise exige une plus grande profondeur et une récupération de chaleur plus rapide. Si les deux produits figurent sur votre menu, deux machines dédiées offrent généralement une meilleure cohérence qu'une seule unité de compromis.
Une plateforme ODM adaptée peut passer de la spécification à la première expédition en quelques mois. Un nouveau moule OEM avec une géométrie de plaque, un boîtier et un panneau de commande personnalisés ajoute généralement plusieurs mois pour l'outillage, l'échantillonnage et la validation avant le début de la production en volume.
Au minimum, remplacement des plaques, thermostats, boutons, pieds et cordons. Ceux-ci couvrent la grande majorité des pannes sur le terrain et permettent à un distributeur de résoudre la plupart des problèmes de garantie localement au lieu de renvoyer les unités au-delà des frontières.
La séquence qui fonctionne de la manière la plus fiable est la suivante : décidez d'abord du style de gaufre, puis définissez la profondeur de la grille, le matériau de la plaque et le revêtement, puis choisissez le format de machine qui correspond au volume quotidien attendu, et ensuite seulement commencez à collecter des devis. Les acheteurs qui suivent cet ordre se retrouvent généralement avec moins de modèles, des listes de pièces de rechange plus simples et un coût total par gaufre servie inférieur. Les acheteurs qui commencent par le prix découvrent généralement le problème de profondeur de la grille une fois que le premier conteneur a déjà atterri.
Si votre programme se situe quelque part entre une plate-forme adaptée et une conception entièrement nouvelle, l'étape suivante la plus utile consiste à envoyer au fabricant un bref briefing couvrant le style gaufré, le volume quotidien attendu, la tension et la norme de prise, les marchés cibles et les exigences d'emballage. Cette seule page d’informations suffit généralement à restreindre le champ à deux ou trois configurations viables et à produire un devis réaliste avec des délais de livraison respectés.
Dédié à la production d'appareils de cuisine très appréciés des clients
Suivez nos réseaux sociaux pour en savoir plus sur nos mises à jour


+86-13805815092

No. 11 Beihai Road, rue Xinqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine


